Un sujet manque?

Wiki | Contact - ZIMM

Notre équipe se fera un plaisir de vous aider personnellement, qu’il s’agisse d’applications spécifiques, de fabrications spéciales ou de contenus manquants. Ensemble, nous trouverons la solution adaptée.

Dernière modification:

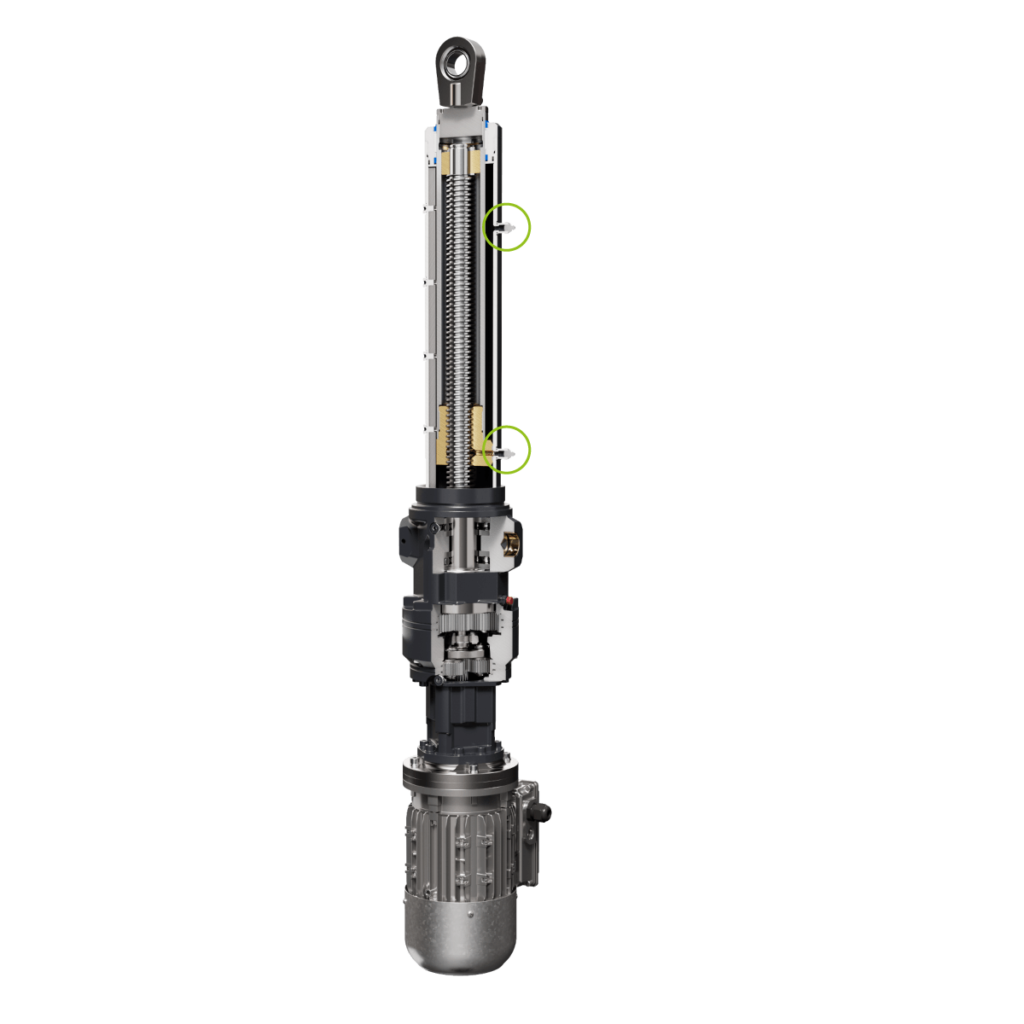
Mécanisme à vis interne, lubrification séparée et mise à l’air adaptée à la position de montage.

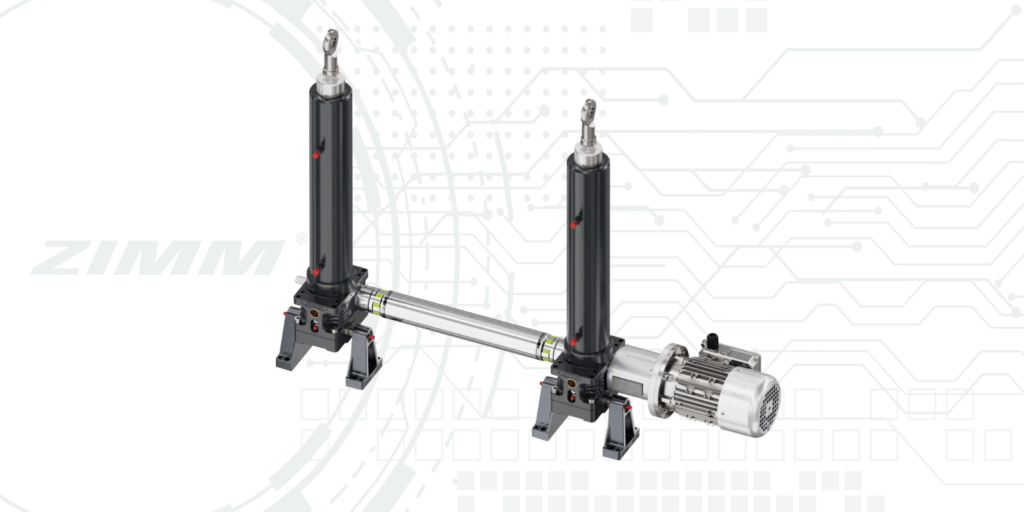
La vis de l’actionneur en ligne ZA-I de ZIMM se trouve à l’intérieur du carter et est protégée contre la saleté, la poussière et l’eau. Le carter est en fonte à graphite sphéroïdal (GGG) avec protection anticorrosion ; le tube de poussée est en acier chromé dur. L’indice de protection indiqué est au maximum IP64.

Comment le mécanisme à vis, le roulement axial et le réducteur planétaire sont-ils lubrifiés ?

Sous-ensemblePrincipe de lubrification
Vis trapézoïdale, vis d’entraînement à billeset système anti-rotationLubrification à la graisse ; regraissage aux positions delubrification prévues SP1 et SP2. Le système anti-rotationest également lubrifié par la lubrification de la vis.
Butée axialeButée axiale étanche, remplie en usine de graisse fluide synthétique (lubrification à vie). Aucun regraissage requis en fonctionnement normal ; un remplacement du lubrifiant est recommandé après env. 5 ans en fonction de l’application.
Réducteur planétaire P1 / P2Étanche et rempli d’huile pour engrenages ; choix dulubrifiant selon les prescriptions applicables à l’exécutionconcernée.

Quels points faut-il respecter lors du regraissage ?

Le regraissage du mécanisme à vis s’effectue aux positions de lubrification prévues à cet effet. SP1 désigne la position rentrée et SP2 la position sortie ; les positions de lubrification doivent être respectées à ±2 mm. Les quantités de lubrifiant et les intervalles de regraissage dépendent de l’application. Un regraissage automatique, par exemple avec un lubrificateur automatique compatible avec l’API, doit être commandé en fonction de la position ; l’ouverture opposée sert à la ventilation et doit être placée en haut.

Comment le dispositif de mise à l’air est-il monté ?

Le dispositif de mise à l’air du ZA-I est fourni non monté. Avant la mise en service, le bouchon fileté situé au point le plus haut doit être remplacé par ce dispositif. Sa position dépend de la position de montage. Pour la réalisation des opérations de lubrification et de maintenance, la notice d’utilisation des actionneurs ZIMM et les lubrifiants homologués font référence.
Série ZA-I | Actionneurs | Lubrification | ZIMM
Jonathan Mildner | Responsable du département Vente technique

Jonathan Mildner | Responsable du département Vente technique

Jonathan Mildner dirige chez ZIMM le département Vente technique. Il est responsable du dimensionnement et de l’intégration sûre de systèmes avec vérins à vis, actionneurs électromécaniques et technique d’entraînement, y compris les accessoires du système modulaire ZIMM, avec des interfaces clairement définies, un concept de sécurité et une documentation complète. Il apporte également son soutien technique à la production selon plan (pièces spéciales / adaptations).

+43 5577 806-0

ZIMM Group GmbH | Siège social

ZIMM développe et fabrique des vérins industriels et de la technique d’entraînement pour le mouvement linéaire précis et la transmission de couple dans l’environnement industriel. La gamme comprend des vérins de levage en 14 tailles avec des forces de levage de 2,5 à 1 000 kN, des actionneurs électromécaniques de 25 à 200 kN ainsi que des renvois d’angle ZK en 4 tailles avec des rapports de 1:1 à 3:1. Elle est complétée par des renvois d’angle des séries KSZ-H, KSZ-2 et KST, la technique de transmission, la technologie des moteurs und les composants du sistema modulaire ZIMM, qui permet de combiner vérins, vis, moteurs et pièces rapportées en systèmes de levage complets.

Dans le domaine Production selon plan, ZIMM fabrique des éléments d’entraînement de module 0,3 à 12 et jusqu’à Ø 1 500 mm, dont des engrenages cylindriques et coniques, des vis sans fin ainsi que des vis à billes et des vis trapézoïdales. Fonderie, production en série et procédés mécaniques couvre les pièces tournées, fraisées et moulées jusqu’à 500 kg de poids unitaire. La fabrication des vérins et la production selon plan sont réalisées au siège de Lustenau selon ISO 9001:2015 ; l’usinage mécanique sur le site de Sincan/Ankara est certifié selon ISO 9001:2015, ISO 14001:2015 et ISO 45001:2018.

Veuillez contacter notre représentant à l’aide du formulaire. Nous vous répondrons dans les plus brefs délais.

Peter Gridling | Directeur commercial

Peter Gridling | Directeur commercial

Millenniumpark 3
6890 Lustenau

+43 5577 806-0

Ce champ n’est utilisé qu’à des fins de validation et devrait rester inchangé.
Déposez les fichiers ici ou
Types de fichiers acceptés : jpg, gif, png, pdf, Taille max. des fichiers : 195 MB.
    100 % confidentiel et crypté par SSL. Traitement strictement conforme aux standards NDA.